Lean Six Sigma: Guía Completa de DMAIC, Lean y Six Sigma [2026]
TL;DR: Lean Six Sigma combina la eliminación de desperdicios de Lean con la reducción rigurosa de variabilidad de Six Sigma para optimizar procesos a un nivel de calidad de 3,4 defectos por millón de oportunidades (DPMO). A través del ciclo estructurado DMAIC (Define, Measure, Analyze, Improve, Control), esta guía técnica desglosa cómo implementar herramientas críticas (SIPOC, VSM, MSA, Cpk, Ishikawa, FMEA, Poka-Yoke y SPC), preparar las certificaciones oficiales Yellow, Green y Black Belt, y aplicar mejora continua en entornos tecnológicos e industriales en 2026.
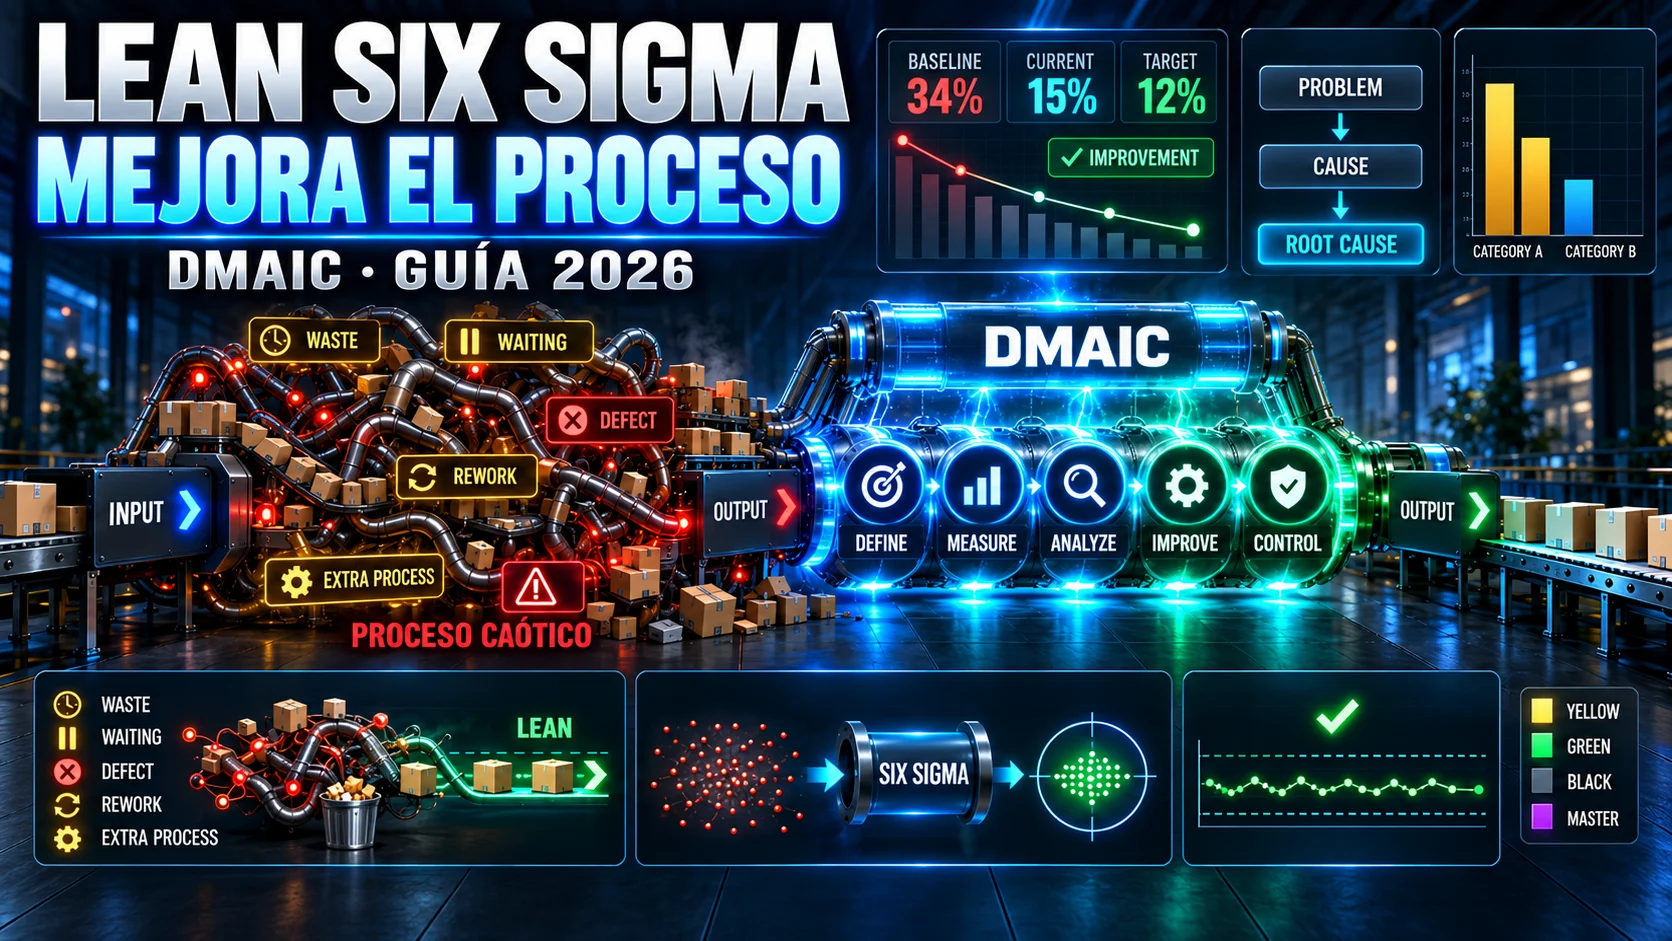
Una empresa tiene un problema: los pedidos llegan tarde. La reacción inmediata de la dirección suele ser tajante: “Necesitamos que los empleados trabajen más rápido”. Otra compañía recibe un aluvión de reclamaciones y sentencia: “Necesitamos que la gente cometa menos errores”. Un tercer departamento acumula cientos de incidencias sin resolver y concluye: “Necesitamos contratar más personas”.
Las tres reacciones pueden parecer lógicas a simple vista. Sin embargo, en la inmensa mayoría de los casos son completamente equivocadas. ¿Por qué? Porque antes de aplicar medidas apresuradas todavía no sabemos:
- Dónde se localiza exactamente el cuello de botella del proceso.
- Cuánto y con qué frecuencia ocurre la desviación.
- Qué variables críticas provocan los fallos de manera directa.
- Cuánto dinero y tiempo le cuesta la ineficiencia a la organización.
- Qué necesita y valora realmente el cliente final.
- Cómo evitar que la mejora implementada se degrade con el paso de los meses.
Ahí es donde aparece Lean Six Sigma (LSS). Lejos de ser una moda corporativa o una simple colección de fórmulas estadísticas en presentaciones ejecutivas, se trata de un marco disciplinado de resolución de problemas que integra dos de las filosofías operativas más potentes del mundo empresarial:
FILOSOFÍA LEAN
→ Identificar y eliminar desperdicios (muda) para acelerar el flujo de trabajo.

FILOSOFÍA SIX SIGMA
→ Reducir la variabilidad y erradicar defectos mediante datos objetivos.

EL CICLO DMAIC
→ El ciclo estructurado en 5 fases: Define, Measure, Analyze, Improve y Control.
Tal y como resume la American Society for Quality (ASQ): Lean ataca el desperdicio y optimiza el flujo; Six Sigma ataca la variación, mientras el ciclo DMAIC proporciona la disciplina secuencial para diagnosticar y transformar procesos que no alcanzan las expectativas de rendimiento.
Respuesta rápida: ¿qué es Lean Six Sigma?
Lean Six Sigma es una metodología de gestión y mejora continua orientada a maximizar la eficiencia y la calidad de cualquier proceso operativo mediante datos verificables. Se fundamenta en tres pilares interconectados:
1. Principios Lean
Nacidos en el sistema de producción de Toyota (TPS), se concentran en maximizar el valor percibido por el cliente mediante la eliminación sistemática de actividades que consumen tiempo y recursos sin aportar ningún beneficio real.
2. Principios Six Sigma
Desarrollados originalmente por Motorola y popularizados por General Electric, utilizan el análisis estadístico para identificar y estabilizar la variación, logrando que el proceso sea predecible y mantenga una tasa de defectos prácticamente nula.
3. Marco DMAIC
Proporciona una secuencia lógica de cinco etapas para abordar procesos existentes que rinden por debajo del estándar:
DEFINE   → ¿Qué problema concreto tenemos y qué alcance tiene el proyecto?
MEASURE  → ¿Cómo medimos el proceso y qué está ocurriendo realmente hoy?
ANALYZE  → ¿Cuáles son las causas raíz empíricas que provocan los fallos?
IMPROVE  → ¿Qué cambio validado elimina la causa raíz y optimiza el resultado?
CONTROL  → ¿Cómo estandarizamos el proceso para asegurar que la mejora perdure?
Lean y Six Sigma no son exactamente lo mismo
Aunque hoy se enseñan e implementan de forma conjunta, comprender sus diferencias de enfoque resulta indispensable para no aplicar la herramienta equivocada al problema erróneo.
| Dimensión | Lean Manufacturing / Lean Services | Six Sigma |
|---|---|---|
| Pregunta central | ¿Qué parte de este proceso no aporta valor al cliente? | ¿Por qué los resultados varían y cómo reducimos los defectos? |
| Objetivo principal | Eliminar desperdicios (muda), reducir tiempos de espera y optimizar flujo. | Minimizar la variabilidad, garantizar la repetibilidad y alcanzar alta precisión. |
| Herramientas típicas | VSM (Value Stream Mapping), 5S, Kaizen, Kanban, Poka-Yoke, Just-in-Time. | Cartas de control (SPC), ANOVA, Regresión, Capacidad (Cp, Cpk), FMEA, DOE. |
| Métrica estrella | Lead Time, Cycle Time, Takt Time, Work In Progress (WIP). | DPMO (Defectos por Millón), Nivel Sigma (σ), Cpk, Rendimiento (Yield). |
| Origen histórico | Toyota Production System (Taiichi Ohno, Shigeo Shingo). | Motorola (Bill Smith, Mikel Harry) y General Electric (Jack Welch). |
La pregunta que hace Lean: el flujo de trabajo
Imagina la tramitación de una solicitud administrativa o la compra de un producto:
RECEPCIÓN SOLICITUD
↓
ESPERA EN COLA (4 HORAS)
↓
REVISIÓN POR EL ESPECIALISTA (15 MINUTOS)
↓
ESPERA DE FIRMA / APROBACIÓN (2 DÍAS)
↓
PROCESAMIENTO INFORMÁTICO (5 MINUTOS)
El tiempo de trabajo real (Processing Time) apenas suma 20 minutos. Sin embargo, el cliente final debe esperar más de 2 días para recibir su confirmación. Aquí tenemos un grave problema de flujo y tiempos muertos que la filosofía Lean diagnostica y resuelve de raíz.
La pregunta que hace Six Sigma: la variabilidad
Supongamos ahora que una máquina o un servicio debe entregar una respuesta en exactamente 10 segundos, o cortar un eje de 10 mm de diámetro con una tolerancia máxima de ±0,2 mm. Al medir una muestra consecutiva de 6 elementos, obtenemos:
Muestra 1:  9,7 mm  (Dentro de rango)
Muestra 2: 10,2 mm  (Dentro de rango)
Muestra 3:  9,8 mm  (Dentro de rango)
Muestra 4: 10,4 mm  (DEFECTUOSO: Fuera de especificación)
Muestra 5:  9,9 mm  (Dentro de rango)
Muestra 6: 10,3 mm  (DEFECTUOSO: Fuera de especificación)
El operador no ha modificado conscientemente ningún parámetro. La máquina funciona, pero existe una variación descontrolada provocada por la temperatura, holguras mecánicas o calidad del material. Six Sigma se encarga de analizar cuantitativamente esa variación para devolver la capacidad al proceso.
Una empresa puede sufrir simultáneamente de mucho desperdicio y mucha variación. Eliminar únicamente pasos innecesarios hará el proceso más rápido, pero seguirá entregando productos o servicios con fallos. Reducir únicamente los defectos mejorará la calidad, pero la entrega seguirá tardando semanas. Por eso Lean Six Sigma unifica ambos mundos en un único marco estratégico.
¿Qué significa realmente “Valor” en Lean?
Una de las simplificaciones más peligrosas y extendidas en el ámbito corporativo es creer que Lean significa “hacer más con menos” o recortar plantillas de forma indiscriminada. Eso no es Lean; es una mala gestión operativa.
En la metodología Lean, el concepto de Valor se define siempre desde la perspectiva del cliente final a través de una pregunta directa:
“¿Por qué actividades concretas de este proceso está dispuesto a pagar el cliente?”
Si un usuario compra un portátil en una tienda online, está dispuesto a pagar por recibir el equipo correcto, configurado según sus especificaciones, en perfecto estado físico y en un plazo razonable. El cliente no está dispuesto a pagar por:
- Las 3 reuniones internas que requirió validar el inventario.
- Los 15 correos electrónicos intercambiados entre compras y almacén.
- El tiempo que el paquete permaneció inmóvil en un palet esperando un albarán duplicado.
- El retrabajo necesario para corregir una etiqueta de envío mal impresa.
Cualquier actividad que consuma tiempo, espacio, esfuerzo o presupuesto y no transforme el producto o servicio en algo que el cliente valore activamente, constituye desperdicio (muda) y debe ser reducida o eliminada.
Los 8 desperdicios Lean: la regla mnemotécnica DOWNTIME
El sistema de producción Lean cataloga ocho categorías universales de desperdicio operativo. Para recordarlas fácilmente en auditorías y proyectos de mejora, se utiliza el acrónimo DOWNTIME:
| Letra | Desperdicio | Descripción operativa | Ejemplo en fabricación / logística |
|---|---|---|---|
| D | Defects (Defectos) | Productos, datos o servicios que no cumplen los requisitos y exigen corrección o desecho. | Piezas mecánicas deformadas, paquetes enviados a direcciones erróneas. |
| O | Overproduction (Sobreproducción) | Producir más cantidad de la demandada o antes de que el siguiente eslabón la requiera. | Fabricar 5.000 unidades cuando la demanda semanal confirmada es de 500. |
| W | Waiting (Esperas) | Tiempos muertos de operarios, máquinas o información a la espera de un input previo. | Operarios parados porque la materia prima no ha llegado a la línea de ensamblaje. |
| N | Non-utilized Talent (Talento no aprovechado) | No escuchar ni capitalizar la experiencia, criterio e ideas de mejora de los empleados. | Técnicos de primera línea cuyas advertencias sobre fallos recurrentes son ignoradas por la dirección. |
| T | Transportation (Transporte) | Movimiento innecesario de materiales, productos o expedientes entre distintas ubicaciones. | Mover piezas entre naves industriales distantes antes del ensamblado final. |
| I | Inventory (Inventario excesivo) | Acumulación de stock de materia prima, trabajo en curso (WIP) o producto terminado. | Almacén saturado de componentes que inmovilizan capital financiero y se deterioran. |
| M | Motion (Movimiento innecesario) | Desplazamientos físicos excesivos o ergonomía deficiente de los trabajadores. | Un mecánico que debe caminar 30 metros cada vez que necesita una llave inglesa. |
| E | Extra-processing (Sobreprocesamiento) | Realizar trabajos, tolerancias o pasos adicionales que el cliente no ha solicitado ni percibe. | Pintar con triple capa zonas ocultas del chasis que no sufren corrosión ni desgaste. |
Los desperdicios también existen en software, oficinas y servicios
Uno de los grandes errores históricos ha sido considerar que Lean Six Sigma pertenece exclusivamente a las plantas de automoción o a la industria pesada. En entornos de trabajo administrativo, gestión de servicios (ITSM) y desarrollo de software, los ocho desperdicios se manifiestan con una intensidad idéntica:
1. Waiting en desarrollo de software
Un desarrollador finaliza un cambio crítico en dos horas, pero la Pull Request (PR) permanece 4 días en GitHub esperando que otro ingeniero encuentre tiempo para revisarla. El flujo de entrega de valor al usuario está detenido.
2. Defects y Retrabajo
Un fallo de validación de entradas no detectado en staging llega a producción. El coste de identificarlo, crear el ticket, desplegar el parche caliente (hotfix) y disculparse ante el cliente multiplica por 20 el coste de haberlo prevenido en origen.
3. Extra-processing documental
Un equipo de soporte técnico obligado a registrar la misma incidencia en Jira, luego en una hoja compartida de Excel para el reporte mensual, y finalmente en un correo electrónico resumen para la gerencia. Tres herramientas distintas para el mismo dato.
4. Inventory en mesas de ayuda
Tener 180 incidencias en estado “En progreso” o “Pendiente de terceros”. Un alto volumen de Work In Progress (WIP) satura la memoria operativa de los técnicos, degrada la concentración y dispara los tiempos de respuesta.
5. Transportation digital
Un ticket de soporte que pasa de Nivel 1 a Nivel 2, de ahí a Redes, de Redes a Base de Datos y de nuevo a Nivel 1 porque nadie definió previamente qué información básica debía acompañar a la solicitud inicial.
¿Qué significa realmente “Six Sigma” y los 3,4 DPMO?
En estadística, la letra griega sigma (σ) representa la desviación estándar: la dispersión que tienen los datos individuales respecto a la media aritmética de una distribución.
Cuando un proceso opera bajo control estadístico y sus resultados siguen una distribución normal, los límites de especificación fijados por el cliente (Límite de Especificación Superior USL y Límite de Especificación Inferior LSL) determinan qué parte de la producción es aceptable.
| Nivel Sigma (σ) | Defectos por Millón de Oportunidades (DPMO) | Rendimiento / Éxito (%) | Equivalencia en la vida cotidiana |
|---|---|---|---|
| 1σ | 691.462 DPMO | 30,85 % | Perder el 70 % de los paquetes enviados por mensajería. |
| 2σ | 308.538 DPMO | 69,15 % | Cortes de suministro eléctrico de más de 7 horas diarias. |
| 3σ | 66.807 DPMO | 93,32 % | 1,5 millones de cartas perdidas al año en un servicio postal. |
| 4σ | 6.210 DPMO | 99,38 % | El estándar medio de muchas empresas comerciales competitivas. |
| 5σ | 233 DPMO | 99,977 % | Nivel de excelencia exigido en automoción y telecomunicaciones. |
| 6σ | 3,4 DPMO | 99,99966 % | Seguridad en aviación comercial o salas de cirugía hospitalaria. |
Matemáticamente, una campana de Gauss perfecta a 6 desviaciones estándar arroja apenas 2 defectos por cada mil millones de oportunidades. La cifra canónica de 3,4 defectos por millón establecida por Motorola asume que, en el largo plazo, las condiciones operativas reales (desgaste de herramientas, rotación de personal, cambios ambientales) provocan que la media del proceso se desplace hasta 1,5 sigma respecto al centro teórico.
El objetivo no es obsesionarse con el 6σ perfecto
Ningún consultor serio te exigirá que alcances 3,4 DPMO en una mesa de ayuda de soporte o en la gestión de facturas de un gimnasio. Llevar un proceso de 2σ a 4σ genera un retorno económico masivo y elimina el 98 % de las quejas de los clientes con una inversión comedida. El verdadero valor de Six Sigma no es colocar un número en un informe, sino adquirir la capacidad de medir, comprender las fuentes de variación y controlarlas de forma sostenida.
DMAIC: el corazón práctico de Lean Six Sigma
Para transformar un proceso ineficiente sin caer en la trampa del ensayo y error, Lean Six Sigma proporciona su herramienta metodológica más importante: el ciclo DMAIC.
           ┌───────────────────────────────────────────────┐
           │                     DMAIC                     │
           └───────────────────────────────────────────────┘
                                   │
         ┌─────────────┬───────────┴───────────┬─────────────┐
         ▼             ▼                       ▼             ▼
    ┌─────────┐   ┌─────────┐             ┌─────────┐   ┌─────────┐
    │ DEFINE  │──▶│ MEASURE │──▶ ANALYZE ─▶│ IMPROVE │──▶│ CONTROL │
    └─────────┘   └─────────┘             └─────────┘   └─────────┘
         │             │                       │             │
    ¿Qué problema  ¿Qué datos  ¿Por qué ocurre  ¿Qué cambio   ¿Cómo lo
     tenemos?      reales hay?  la causa raíz?   lo arregla?  mantenemos?
No debes interpretar estas cinco fases como meros apartados burocráticos de una presentación. Cada una de ellas exige validar hipótesis y responder preguntas técnicas precisas antes de recibir la aprobación para avanzar a la siguiente.
1. DEFINE — Define con precisión el problema y el alcance
Definir un problema parece la parte más sencilla de un proyecto. En la práctica, es donde fracasa el 70 % de las iniciativas porque los directivos tienden a confundir el problema con una solución preconcebida.
El error clásico de la solución anticipada
Si el planteamiento inicial de un equipo es: “Nuestro problema es que necesitamos un software de Inteligencia Artificial para clasificar los correos”, están definiendo una solución, no un problema. El problema real podría ser: “El 38 % de los correos de soporte tardan más de 3 días en ser asignados al departamento correspondiente”.
Al enunciar el problema real con datos objetivos, descubres que tal vez no necesitas un software de 100.000 €; basta con simplificar el formulario web y establecer reglas de enrutamiento basadas en tres palabras clave.
El Project Charter
Es el contrato formal del proyecto de mejora. Debe ser aprobado por el patrocinador (Champion / Sponsor) y documenta:
- Problem Statement (Enunciado del problema): Describe qué falla, dónde ocurre, desde cuándo y cuál es la magnitud actual con cifras medibles, sin culpar a personas ni aventurar soluciones.
- Business Case (Justificación de negocio): Por qué es crucial resolverlo ahora (pérdida económica, riesgo contractual, fuga de clientes).
- Goal Statement (Objetivo del proyecto): Cuál es la meta cuantificable y la fecha límite (ejemplo: “Reducir el porcentaje de tickets fuera de SLA del 34 % al 12 % antes del 30 de noviembre de 2026”).
- Scope (Alcance): Qué queda explícitamente dentro y fuera del proyecto para evitar la temida dispersión (Scope Creep).
- Team & Timeline: Miembros asignados, roles (Champion, Black Belt, Green Belt, Dueños del Proceso) e hitos temporales por fase.
El diagrama SIPOC
Antes de descender al nivel de detalle de cada tarea, el equipo debe construir un mapa panorámico de alto nivel utilizando el modelo SIPOC:
| Elemento | Significado | Pregunta clave | Ejemplo en Soporte Técnico |
|---|---|---|---|
| S — Suppliers | Proveedores | ¿Quién aporta las entradas al proceso? | Clientes finales, empleados internos, sistemas de monitorización automática. |
| I — Inputs | Entradas | ¿Qué materiales o información se reciben? | Formulario de incidencia, logs del sistema, capturas de pantalla, datos de contacto. |
| P — Process | Proceso | ¿Cuáles son los 4-6 bloques clave de acción? | Recepción → Triaje → Diagnóstico técnico → Resolución → Cierre y feedback. |
| O — Outputs | Salidas | ¿Qué producto o resultado entrega el proceso? | Incidencia resuelta, informe técnico, actualización del software. |
| C — Customers | Clientes | ¿Quién recibe y juzga el resultado final? | El usuario que abrió el ticket, el departamento de operaciones. |
Voice of the Customer (VOC) y el árbol CTQ
La organización suele suponer qué quiere el cliente, pero con frecuencia se equivoca. La técnica VOC (Voz del Cliente) recopila quejas, encuestas y entrevistas reales para luego estructurarlas en características CTQ (Critical to Quality) mediante requerimientos medibles:
VOZ DEL CLIENTE (VOC)
“El soporte tarda demasiado en responder y me siento desatendido.”
       │
       ▼
NECESIDAD OPERATIVA DEL CLIENTE
Comunicación rápida y confirmación de que su caso está en manos de un técnico.
       │
       ▼
PARÁMETRO CRÍTICO DE CALIDAD (CTQ)
Tiempo hasta la primera respuesta humana (Time to First Response).
       │
       ▼
ESPECIFICACIÓN / TOLERANCIA
Tiempo de primera respuesta ≤ 2 horas en horario laboral (LSL: 0h | USL: 2h).
2. MEASURE — Mide el rendimiento real y evalúa la capacidad
El propósito de la fase Measure es responder con certeza matemática a la pregunta: ¿Qué está sucediendo realmente hoy en el proceso? En esta etapa se sustituyen las opiniones subjetivas por datos empíricos.
Definiciones operacionales (Operational Definitions)
Si pides a tres analistas que midan el “tiempo de resolución” de un incidente, uno medirá desde que el usuario envía el correo hasta que el técnico responde; el segundo medirá desde que el ticket se asigna al especialista hasta que se marca como resuelto; y el tercero esperará a que el cliente confirme el cierre dos días después.
Sin una definición operacional exacta que fije el punto de partida, el evento de parada y la unidad de medida precisa, los datos resultantes serán inservibles.
Validación del sistema de medición (MSA)
Antes de analizar los datos recopilados, debes auditar la fiabilidad del propio instrumento de medición (Measurement System Analysis). En fabricación se evalúa la repetibilidad y reproducibilidad de calibradores (Gauge R&R). En entornos de gestión y servicios, implica auditar si los campos obligatorios del CRM/ERP están correctamente validados, si los sellos de tiempo (timestamps) se calculan en la misma zona horaria y si dos supervisores distintos clasifican la misma incidencia bajo la misma categoría.
El diagrama de Pareto: la regla 80/20
El análisis de Pareto demuestra que, habitualmente, el 80 % de los problemas o retrasos provienen de apenas un 20 % de causas principales. Segmentar los datos permite concentrar los recursos de mejora en lo que verdaderamente mueve la aguja:
| Tipo de incidencia | Volumen mensual | % del total | % Acumulado | Prioridad de ataque |
|---|---|---|---|---|
| Bloqueo de contraseñas y accesos | 520 | 41,3 % | 41,3 % | Vitales (Prioridad 1) |
| Errores de facturación y cobro | 410 | 32,5 % | 73,8 % | Vitales (Prioridad 1) |
| Configuración de clientes VPN | 190 | 15,1 % | 88,9 % | Secundario |
| Integraciones con software tercero | 80 | 6,3 % | 95,2 % | Secundario |
| Otros fallos esporádicos | 60 | 4,8 % | 100,0 % | Triviales |
Value Stream Mapping (VSM) y Métricas de Flujo
El mapa del flujo de valor visualiza cada paso de un proceso dividiendo el tiempo entre Processing Time (tiempo en el que un operador realmente agrega valor transformando la pieza o resolviendo la consulta) y Lead Time (el tiempo total transcurrido desde que entra la petición hasta que se entrega).
Métricas operativas indispensables
- Lead Time: Tiempo total de ciclo desde la perspectiva del cliente final.
- Cycle Time: Tiempo necesario para completar una tarea o fase individual del proceso.
- First Pass Yield (FPY): Porcentaje de unidades o casos que atraviesan el proceso correctamente a la primera, sin necesidad de retrabajo, consultas adicionales ni correcciones.
- Throughput: Número de unidades o solicitudes resueltas satisfactoriamente por unidad de tiempo.
- Work In Progress (WIP): Volumen de trabajo que ha ingresado al proceso pero todavía no ha sido completado.
Capacidad del proceso: ¿qué representan Cp y Cpk?
Cuando el proceso produce mediciones cuantitativas continuas (dimensiones físicas, milisegundos de latencia, temperaturas), se evalúan los índices de capacidad estadística frente a los límites fijados por el cliente (LSL y USL):
- Índice Cp: Compara el ancho total de la tolerancia permitida respecto a la dispersión intrínseca del proceso (6σ). Indica si el proceso tiene potencial de cumplir, sin considerar si está centrado:
Cp = (USL - LSL) / (6 * σ) - Índice Cpk: Mide la distancia entre la media real del proceso (μ) y el límite de especificación más próximo. Refleja tanto la variabilidad como el centrado efectivo del proceso:
Cpk = min[ (USL - μ) / (3 * σ), (μ - LSL) / (3 * σ) ]
Un Cpk ≥ 1,33 se considera el estándar mínimo de capacidad en la industria moderna, mientras que un Cpk ≥ 2,0 corresponde a un proceso de nivel Six Sigma de clase mundial.
3. ANALYZE — Identifica y valida empíricamente la causa raíz
La fase Analyze tiene un único propósito: encontrar las verdaderas causas raíz (las variables independientes X) que determinan el fallo en el resultado final (la variable dependiente Y: Y = f(X)).
Si los datos muestran que el equipo de guardia de los viernes por la noche acumula más retrasos que el del martes por la mañana, no saltes a la conclusión de que los técnicos del viernes son menos competentes. Podrían estar gestionando un volumen un 300 % superior debido a los despliegues de fin de semana, o utilizando servidores que entran en mantenimiento programado a medianoche. La causalidad exige contrastar hipótesis con pruebas de datos.
Los 5 Porqués (5 Whys)
Técnica iterativa originaria de Toyota que consiste en profundizar secuencialmente ante un problema para superar los síntomas superficiales y alcanzar el fallo de diseño del sistema:
PROBLEMA: Los clientes reciben sus servidores de producción con retraso.
1. ¿Por qué? Porque el equipo de despliegue tarda 6 horas en vez de 30 minutos.
2. ¿Por qué? Porque tienen que compilar las imágenes de sistema manualmente.
3. ¿Por qué? Porque el repositorio central carece de imágenes estandarizadas aprobadas.
4. ¿Por qué? Porque cada arquitecto diseña una configuración personalizada para cada cliente.
5. ¿Por qué? Porque nunca se definió un catálogo oficial de paquetes base para ventas.

CAUSA RAÍZ REAL: Ausencia de estandarización en la oferta de productos, no lentitud técnica.
Diagrama de Ishikawa (Espina de Pescado / 6M)
Estructura todas las posibles causas que podrían generar el efecto indeseado agrupándolas tradicionalmente bajo las 6M (o categorías adaptadas a servicios):
- Métodos (Methods): Procedimientos ambiguos, falta de estándares escritos, exceso de aprobaciones manuales.
- Mano de obra (People): Capacitación insuficiente, rotación de personal, fatiga de turno.
- Maquinaria / Herramientas (Machines): Servidores lentos, software desactualizado, licencias insuficientes.
- Materiales (Materials): Datos de entrada incompletos, ficheros corruptos, repuestos de baja calidad.
- Medición (Measurement): Criterios de triaje desalineados, métricas contradictorias entre departamentos.
- Medio ambiente (Environment): Ruido, dispersión geográfica de equipos remotos, condiciones de temperatura en centros de datos.
Análisis del Modo y Efecto de Fallos (FMEA)
El FMEA (Failure Mode and Effects Analysis) es una herramienta analítica preventiva que evalúa cada paso del proceso asignando puntuaciones del 1 al 10 en tres variables críticas:
- Severidad (S): Gravedad del impacto sobre el cliente si ocurre el fallo.
- Ocurrencia (O): Frecuencia o probabilidad estadística de que suceda la causa.
- Detección (D): Capacidad de los controles actuales para detectar el fallo antes de que llegue al cliente (1 = certeza absoluta de detección; 10 = indetectable).
El producto de los tres factores genera el Número de Prioridad de Riesgo (RPN = S × O × D), permitiendo priorizar matemáticamente las vulnerabilidades más peligrosas de todo el sistema.
4. IMPROVE — Diseña soluciones, pilota y optimiza el proceso
Habiendo aislado y validado las causas raíz en Analyze, la fase Improve se enfoca en diseñar intervenciones que eliminen esas causas de forma definitiva.
Matriz de Selección de Soluciones
No implementes la primera idea que surja en una reunión. Compara sistemáticamente las alternativas valorando su impacto frente a su esfuerzo:
| Propuesta de mejora | Impacto en el problema | Coste económico | Riesgo operativo | Tiempo de despliegue | Decisión |
|---|---|---|---|---|---|
| Curso de formación de 40 horas a toda la plantilla | Medio | Medio | Bajo | 2 meses | Descartado temporalmente |
| Formulario estandarizado con campos obligatorios | Muy Alto | Muy Bajo | Mínimo | 3 días | Aprobado prioritario |
| Desarrollo a medida de un modelo de IA generativa | Alto | Muy Alto | Alto | 6 meses | Descartado por complejidad |
| Reglas automáticas de enrutamiento por tipo de incidente | Alto | Bajo | Bajo | 1 semana | Aprobado secundario |
Poka-Yoke: Diseño a prueba de errores humanos
El concepto japonés Poka-Yoke (Mistake Proofing) sostiene que pedir a las personas “que presten más atención” jamás erradica los fallos. El proceso debe rediseñarse para que cometer el error sea físicamente imposible o inmediatamente evidente:
- Ejemplo físico clásico: El conector USB o la tarjeta SIM, cuyas formas geométricas impiden insertarlos al revés.
- Ejemplo digital: Deshabilitar el botón de “Enviar solicitud” hasta que todos los campos requeridos cumplan con una expresión regular válida de validación.
Las 5S en el entorno físico y digital
La metodología de orden y estandarización 5S elimina tiempos muertos y distracciones tanto en talleres como en servidores compartidos:
1. SEIRI (Clasificar / Sort)        → Eliminar archivos obsoletos, tablas temporales y herramientas rotas.
2. SEITON (Ordenar / Set in order)  → Un lugar para cada dato o herramienta; nomenclaturas uniformes.
3. SEISO (Limpiar / Shine)          → Mantenimiento higiénico y auditoría preventiva de datos.
4. SEIKETSU (Estandarizar)          → Crear plantillas y procedimientos operativos estándar (SOP).
5. SHITSUKE (Disciplina / Sustain)   → Auditorías periódicas para evitar el desorden regresivo.
La prueba piloto
Nunca despliegues una mejora simultáneamente a toda la compañía. Selecciona una muestra controlada (un equipo específico, una región geográfica o el 10 % del tráfico) durante dos a cuatro semanas. Mide si la métrica objetivo mejora conforme a lo previsto y ajusta los detalles antes del lanzamiento global.
5. CONTROL — Estandariza, monitoriza y asegura la sostenibilidad
Cualquier proceso sometido a presión tiende a regresar a su estado caótico anterior si no cuenta con un sistema formal de control. La fase Control responde a la pregunta: ¿Cómo garantizamos que la mejora se mantenga dentro de 6 meses o 2 años?
El Plan de Control (Control Plan)
Es el documento operativo vinculante que especifica qué se monitoriza, quién es el responsable y qué acciones inmediatas deben activarse ante cualquier desviación:
| Variable de control | Especificación objetivo | Frecuencia de muestreo | Responsable operativo | Plan de reacción (Reaction Plan) |
|---|---|---|---|---|
| % Tickets fuera de SLA | < 12 % mensual | Semanal | Supervisor de Operaciones | Si supera el 12 % durante 2 semanas: activar triaje de emergencia y revisar causas de desvío. |
| Errores en categorización inicial | < 3 % de peticiones | Diario (muestreo 50 casos) | Team Lead de Mesa de Ayuda | Si supera el 5 %: auditar formulario y reentrenar a los agentes de primer nivel. |
| Tiempo de primera respuesta | ≤ 2 horas (95 % casos) | En tiempo real (Dashboard) | Monitor de Servicio | Alerta automática al canal de guardia si la cola supera los 45 minutos sin atender. |
Control Estadístico de Procesos (SPC) y Cartas de Control
El SPC (Statistical Process Control) utiliza gráficos de control con Límites de Control Superior (UCL) e Inferior (LCL) fijados matemáticamente a ±3σ de la media real. Su gran virtud es distinguir dos tipos de variación:
- Causas comunes de variación: El ruido de fondo inherente al diseño normal del proceso. No requiere intervención inmediata; alterar el sistema ante variaciones comunes genera más inestabilidad (la regla del embudo de Deming).
- Causas especiales de variación: Eventos extraordinarios (caída de un servidor, huelga de transporte, fallo de un proveedor) que se reflejan como puntos fuera de los límites o patrones anómalos y exigen corrección inmediata.
Trabajo Estandarizado (Standard Work) y Traspaso (Handoff)
El equipo del proyecto Lean Six Sigma (el Black Belt o Green Belt) no es el dueño permanente del proceso. Una vez verificada la estabilidad mediante datos durante un periodo prudencial, se formaliza el traspaso (handoff) al dueño operativo del proceso (Process Owner) con:
- Procedimientos Operativos Estándar (SOP) actualizados en la base de conocimiento interna.
- Programas de formación completados para todo el personal operativo.
- Dashboards visuales activos para la supervisión diaria.
Caso práctico de extremo a extremo: Centro de Soporte Técnico
Para visualizar cómo se articula todo el ciclo en un caso realista, analicemos la resolución de un problema crítico en una mesa de soporte tecnológico corporativo:
Paso 1: DEFINE
Problema inicial planteado por dirección: “El equipo de soporte técnico está desbordado y los clientes están furiosos.”
Definición objetiva en Project Charter: Entre enero y marzo de 2026, el 34 % de los tickets Priority 2 (P2) superó el tiempo máximo de resolución fijado en el acuerdo de nivel de servicio (SLA de 24 horas), frente al compromiso contractual del 10 % máximo. Alcance acotado exclusivamente a la división europea.
Paso 2: MEASURE
Se extraen 5.200 tickets cerrados en el trimestre. Se auditan los sellos de tiempo del CRM. El análisis de Value Stream Mapping revela un dato revelador:
- Tiempo medio de trabajo técnico efectivo (Processing Time): 42 minutos.
- Tiempo medio total desde apertura a cierre (Lead Time): 31 horas.
El retraso no lo provocaba la complejidad técnica de resolver la incidencia, sino el tiempo en el que el ticket permanecía inerte en diversas bandejas de entrada.
Paso 3: ANALYZE
Al cruzar los datos mediante un diagrama de Pareto y pruebas de hipótesis, se descubre una correlación contundente:
- Tickets con categorización correcta en el momento de creación: solo el 14 % incumple el SLA.
- Tickets que entraron sin categoría clara o con datos ambiguos: el 57 % incumple el SLA.
Causa raíz validada mediante 5 Whys: El formulario web de los clientes permitía dejar campos en blanco y marcar una opción genérica “Otros problemas”. Esos tickets caían en una cola general que un coordinador revisaba manualmente una vez al día para reasignarlos a los especialistas, introduciendo un retraso inicial de hasta 18 horas.
Paso 4: IMPROVE
Se implementa un principio Poka-Yoke: rediseño del portal del usuario con 5 categorías obligatorias desplegables y campos contextuales asistidos. Se configuran reglas de enrutamiento automático que envían la incidencia directamente al especialista adecuado sin intervención de triaje manual.
Resultado de la prueba piloto de 3 semanas: La tasa de tickets P2 fuera de SLA se desploma del 34 % al 13,8 %.
Paso 5: CONTROL
Se publica el nuevo procedimiento operativo estándar (SOP-IT-042). Se conecta un panel en tiempo real en Power BI que monitoriza diariamente la tasa de tickets reasignados más de una vez. Si la reasignación supera el 3 %, el Team Lead recibe una alerta automática para auditar la claridad de las categorías. Tras seis meses de seguimiento, el proceso se estabiliza de forma consistente en un 10,5 % de incumplimiento, cumpliendo holgadamente el objetivo corporativo.
Matriz de herramientas Lean Six Sigma por fase DMAIC
Un error habitual en principiantes es intentar aplicar todas las herramientas existentes en cada proyecto. Utiliza este mapa de referencia para seleccionar la herramienta idónea según la incertidumbre técnica que necesitas resolver:
| Fase DMAIC | Pregunta crítica que responde | Herramientas principales de la fase | Entregable indispensable al finalizar |
|---|---|---|---|
| DEFINE | ¿Qué problema tenemos, por qué importa y cuál es su alcance? | Project Charter, Diagrama SIPOC, VOC (Voice of Customer), Árbol CTQ, Mapa de Stakeholders. | Charter firmado con objetivo cuantificable (SMART). |
| MEASURE | ¿Qué datos objetivos reflejan la situación actual del proceso? | Plan de recolección de datos, MSA (Gauge R&R / Concordancia), Pareto, VSM, Índices Cp y Cpk. | Línea base (Baseline) validada y mapa del proceso actual. |
| ANALYZE | ¿Cuáles son las causas raíz verificadas estadísticamente? | 5 Porqués, Diagrama de Ishikawa (6M), FMEA, Pruebas de Hipótesis (t-test, ANOVA), Regresión lineal. | Causas raíz priorizadas y validadas con evidencia. |
| IMPROVE | ¿Qué modificaciones erradican las causas raíz al menor coste y riesgo? | Matriz de selección de soluciones, Poka-Yoke (Mistake Proofing), 5S, Eventos Kaizen, Diseño de Experimentos (DOE), Pruebas piloto. | Solución validada mediante piloto con datos comparativos. |
| CONTROL | ¿Cómo aseguramos que el nuevo rendimiento se mantenga en el tiempo? | Plan de Control, Cartas de Control Estadístico (SPC), Procedimientos Operativos Estándar (SOP), Dashboards en tiempo real. | Traspaso completado al Process Owner con sistema de alarmas activo. |
Comparativas metodológicas: Lean Six Sigma frente a Kaizen, PDCA y DMADV
En la literatura de gestión de calidad coexisten múltiples marcos de trabajo. No son filosofías enemigas ni excluyentes; cada una responde con eficacia a contextos específicos:
| Metodología | Filosofía y enfoque principal | Cuándo utilizarla preferentemente |
|---|---|---|
| Lean Six Sigma (DMAIC) | Mejora rigurosa y analítica guiada por datos cuantitativos y reducción de variación. | Problemas complejos con causas no evidentes, donde existen datos históricos disponibles y el impacto económico o contractual es muy significativo. |
| Kaizen (Eventos Kaizen) | Filosofía de mejora continua mediante pequeños cambios rápidos e iterativos en el puesto de trabajo. | Problemas focalizados y acotados que pueden resolverse en talleres de 3 a 5 días con la participación directa del equipo de primera línea. |
| Ciclo PDCA (Deming) | Planificar, Hacer, Verificar y Actuar (Plan-Do-Check-Act). Ciclo iterativo ágil de gestión. | Marco general de gobierno corporativo y sistemas de gestión de calidad (normas como ISO/IEC 27001 o ISO 9001). |
| DMADV (Design for Six Sigma) | Define, Measure, Analyze, Design y Verify. Metodología de diseño preventivo. | Cuando un proceso no existe todavía y debe crearse desde cero, o cuando el proceso actual está tan deteriorado que parchearlo resulta más caro que reconstruirlo completamente. |
Niveles de cinturón Six Sigma y el panorama de certificaciones
A semejanza de las artes marciales, el conocimiento y liderazgo en proyectos Six Sigma se jerarquiza a través de un sistema de cinturones (Belts). Sin embargo, existe una advertencia fundamental que cualquier profesional debe conocer:
No existe un organismo único mundial con monopolio legal sobre Six Sigma. Las credenciales más reconocidas internacionalmente proceden de organizaciones consolidadas como ASQ y el ecosistema IASSC / PeopleCert.
| Cinturón | Nivel de responsabilidad y rol | Competencias técnicas clave | Organismos de referencia |
|---|---|---|---|
| White Belt | Introductorio / Concienciación. Comprende el vocabulario y colabora en iniciativas de área. | Conceptos básicos de desperdicio, valor, variación y visión general del ciclo DMAIC. | ASQ, cursos corporativos internos. |
| Yellow Belt | Miembro activo de equipos de mejora. Recopila datos y lidera proyectos de pequeña escala. | Mapeo de procesos, diagramas SIPOC, Pareto, 5 Porqués y gráficos de control básicos. | ASQ SSYB, IASSC / PeopleCert ICYB. |
| Green Belt | Líder de proyectos de mejora en su departamento a tiempo parcial (20-30 % de su jornada). | Dominio completo de DMAIC, análisis estadístico inferencial, FMEA, VSM y cartas de control SPC. | ASQ SSGB, IASSC / PeopleCert ICGB. |
| Black Belt | Líder de proyectos estratégicos de alta complejidad a tiempo completo; mentor de Green Belts. | Estadística avanzada, Diseño de Experimentos (DOE), regresión multivariante, gestión del cambio y liderazgo transversal. | ASQ SSBB, IASSC / PeopleCert ICBB. |
| Master Black Belt | Asesor estratégico de la alta dirección; diseña el despliegue global de excelencia operativa. | Estrategia corporativa, selección de cartera de proyectos, gobernanza y formación de formadores. | ASQ MBB. |
ASQ frente a IASSC / PeopleCert
Las dos vías principales de certificación internacional en 2026 son:
- ASQ (American Society for Quality): Históricamente la asociación profesional de mayor prestigio académico e industrial. Para sus niveles Green y Black Belt exige acreditar experiencia laboral formal previa y la culminación demostrable de proyectos de mejora reales.
- IASSC (International Association for Six Sigma Certification): Adquirida formalmente por PeopleCert en 2020. Se enfoca en evaluar con rigor técnico el cuerpo de conocimientos universal (Lean Six Sigma Body of Knowledge) mediante exámenes estandarizados e independientes.
Aprobar un examen teórico demuestra que conoces la nomenclatura y las fórmulas. Sin embargo, en una entrevista de selección para un puesto de operaciones, mejora continua o dirección técnica, la pregunta decisiva siempre será: “Cuéntame un proyecto real que hayas liderado: ¿cuál era la línea base, qué causa raíz descubriste, qué cambiaste y cuánto dinero o tiempo ahorraste?”. Crear un portafolio documentando proyectos reales vale diez veces más que cualquier título enmarcado.
¿Dudas sobre qué cinturón elegir o cómo preparar los exámenes oficiales? Consulta nuestra guía especializada sobre los cinturones Six Sigma: Yellow, Green y Black Belt, donde desglosamos los requisitos de elegibilidad, formatos de examen (open book vs closed book) y políticas de renovación entre ASQ e IASSC/PeopleCert.
Lean Six Sigma en IT, Ciberseguridad y Ciencia de Datos
Los profesionales técnicos de infraestructura, desarrollo de software y seguridad informática encuentran en Lean Six Sigma un aliado formidable para justificar inversiones y optimizar la operativa de sus sistemas:
1. DevOps e Infraestructura Cloud
En entornos de integración y despliegue continuo (CI/CD), aplicar Lean Six Sigma permite reducir el Deployment Lead Time (el tiempo desde que se fusiona el código hasta que corre en producción) y estabilizar la tasa de fallos en cambios (Change Failure Rate), dos de las cuatro métricas DORA clave.
2. Centro de Operaciones de Seguridad (SOC)
Un problema endémico en ciberseguridad es la fatiga de alertas por saturación de falsos positivos en el SIEM. Un proyecto DMAIC analiza las reglas de detección causantes del 80 % del ruido, optimiza los umbrales de activación y reduce el Mean Time to Detect (MTTD) y el Mean Time to Respond (MTTR) ante incidentes reales.
3. Análisis de Datos e Inteligencia Artificial
En 2026, herramientas modernas como Python, R y Power BI se integran de forma natural en los proyectos Lean Six Sigma para procesar grandes volúmenes de datos operativos. La Inteligencia Artificial acelera la agrupación de opiniones de clientes en VOC o la detección de anomalías, pero siempre bajo la validación metodológica y empírica del marco DMAIC.
Los 10 errores más frecuentes al implementar Lean Six Sigma
A lo largo de los años formando a profesionales y asesorando proyectos, estos son los diez tropiezos más habituales que arruinan una implementación:
- Empezar enamorado de la solución en vez de entender el problema: Comprar herramientas costosas antes de medir si resolverán la causa raíz.
- Saltarse la fase Measure por exceso de confianza: Asumir que “todos en la oficina sabemos qué falla” sin contrastarlo con mediciones reales.
- Tomar decisiones sobre datos viciados: No validar la integridad de las fuentes de datos (MSA deficiente). Si entra basura en el análisis, las conclusiones serán basura (Garbage in, Garbage out).
- Confundir correlación con causalidad: Asumir que dos eventos simultáneos están obligatoriamente ligados por una relación causa-efecto.
- Abuso de herramientas (Tool Abuse): Llenar carpetas con diagramas SIPOC, Ishikawa y FMEA complejos para resolver problemas triviales cuya solución es evidente.
- Alcance desmesurado (Scope Creep): Intentar “arreglar toda la logística de la empresa” en un único proyecto de tres meses en lugar de acotar a un proceso concreto.
- No involucrar a los operadores de primera línea: Diseñar la mejora en un despacho con analistas que desconocen la fricción real del día a día del trabajador.
- Desplegar a escala global sin realizar una prueba piloto: Cambiar el proceso de toda la organización de golpe multiplica exponencialmente el riesgo operativo.
- Desatender la fase Control: Celebrar el éxito del piloto y desentenderse del proyecto, provocando que el proceso vuelva a degradarse a los pocos meses.
- Medir el éxito por el número de cinturones formados: El éxito de Lean Six Sigma se mide en rentabilidad, calidad y satisfacción del cliente, jamás en diplomas acumulados.
Para un análisis detallado sobre las trampas de gobernanza, cultura y gestión del cambio en entornos corporativos, consulta nuestra guía especializada sobre los 18 errores al implementar Lean Six Sigma y cómo evitarlos.
Roadmap formativo y Checklist DMAIC completa
Si partes desde cero y deseas dominar esta metodología para liderar proyectos o preparar certificaciones oficiales, sigue este itinerario estructurado en cinco niveles:
| Nivel formativo | Bloque de conocimiento | Herramientas y conceptos que dominar |
|---|---|---|
| Nivel 1: Fundamentos | Filosofía operativa y visión del valor | Comprensión del valor para el cliente, los 8 desperdicios (DOWNTIME), flujo y variabilidad. |
| Nivel 2: Diagnóstico | Estructura y herramientas cualitativas | Ciclo DMAIC completo, Project Charter, SIPOC, VOC, CTQ, 5 Porqués y diagrama de Ishikawa. |
| Nivel 3: Medición y Datos | Métricas y estadística descriptiva | Definiciones operacionales, histogramas, Pareto, VSM básico, e índices de capacidad (Cp, Cpk). |
| Nivel 4: Análisis Avanzado | Inferencia y optimización | Análisis FMEA, intervalos de confianza, pruebas de hipótesis (t-test, ANOVA), Poka-Yoke y 5S. |
| Nivel 5: Control y Liderazgo | Gobierno y sostenibilidad | Planes de control, cartas SPC (X-bar, R, p, c), dashboards en tiempo real, gestión del cambio y preparación de certificaciones Green/Black Belt. |
[ ] DEFINE  : ¿Existe un problema medible, un objetivo SMART, un alcance delimitado y un SIPOC?
[ ] MEASURE : ¿Se auditaron las fuentes de datos, se calculó la línea base y se mapeó el flujo de valor?
[ ] ANALYZE : ¿Se contrastaron las hipótesis con datos estadísticos y se aisló la causa raíz con FMEA?
[ ] IMPROVE : ¿Se seleccionó la solución mediante una matriz de impacto y se verificó con una prueba piloto?
[ ] CONTROL : ¿Está redactado el SOP, implementado el Plan de Control y monitorizadas las cartas SPC?
Preguntas frecuentes sobre Lean Six Sigma y DMAIC (FAQ)
¿Qué es Lean Six Sigma?
Es una metodología integral de mejora continua orientada a maximizar la eficiencia y calidad de cualquier proceso operativo. Combina los principios Lean para erradicar actividades sin valor añadido con las herramientas cuantitativas de Six Sigma para reducir la variabilidad y los defectos.
¿Qué significa DMAIC?
Es el acrónimo en inglés de Define, Measure, Analyze, Improve y Control (Definir, Medir, Analizar, Mejorar y Controlar). Representa la metodología secuencial de cinco fases para optimizar procesos existentes que no alcanzan las metas requeridas.
¿Qué diferencia existe entre Lean y Six Sigma?
Lean prioriza la velocidad del flujo de trabajo y la eliminación de desperdicios (tiempos muertos, sobreproducción, inventarios). Six Sigma se enfoca en la exactitud, la repetibilidad estadística y la erradicación de fallos o desviaciones de calidad.
¿Cuáles son los 8 desperdicios Lean?
Se recuerdan comúnmente con la regla mnemotécnica DOWNTIME: Defects (Defectos), Overproduction (Sobreproducción), Waiting (Esperas), Non-utilized talent (Talento desaprovechado), Transportation (Transporte innecesario), Inventory (Inventario excesivo), Motion (Movimientos innecesarios) y Extra-processing (Sobreprocesamiento).
¿Qué significa 3,4 defectos por millón de oportunidades (DPMO)?
Es el estándar numérico internacional que define un proceso de nivel Six Sigma. Refleja un porcentaje de éxito del 99,99966 %, asumiendo un desplazamiento de la media de 1,5 sigma a lo largo del tiempo.
¿Qué es un diagrama SIPOC?
Es un mapa de proceso de alto nivel que resume en cinco columnas los Proveedores (Suppliers), Entradas (Inputs), Proceso (Process), Salidas (Outputs) y Clientes (Customers), permitiendo delimitar el proyecto antes de descender a los detalles técnicos.
¿Qué es Voice of the Customer (VOC) y cómo se convierte en CTQ?
VOC es la captura estructurada de las necesidades expresadas con las palabras del propio cliente. A través de un árbol analítico, esos comentarios se traducen en requerimientos CTQ (Critical to Quality) con especificaciones y límites numéricos claros.
¿Qué diferencia hay entre los índices Cp y Cpk?
El índice Cp calcula la dispersión teórica del proceso frente al ancho de la tolerancia sin evaluar si está centrado. El índice Cpk tiene en cuenta simultáneamente la variabilidad y la cercanía de la media real al límite de tolerancia más restrictivo.
¿Qué diferencia existe entre un Green Belt y un Black Belt?
Un Green Belt lidera proyectos departamentales a tiempo parcial y domina la estadística inferencial fundamental. Un Black Belt ejerce como especialista a tiempo completo liderando transformaciones transversales de alta complejidad técnica, estadística avanzada y mentoría de equipos.
¿IASSC sigue existiendo y cómo se gestiona en la actualidad?
Sí. IASSC fue adquirido en 2020 por la corporación internacional PeopleCert, que gestiona hoy de manera unificada la plataforma oficial de exámenes y recertificaciones para Yellow, Green y Black Belt.
¿Lean Six Sigma sólo sirve en fábricas o también en servicios e IT?
Aplica a cualquier proceso donde fluyan datos, materiales o tareas humanas. Se utiliza con enorme éxito en banca, centros hospitalarios, mesas de soporte IT, operaciones cloud y desarrollo ágil de software.
¿Necesito ser un experto en matemáticas para aprender Lean Six Sigma?
En absoluto. Para los primeros niveles formativos y la gestión del día a día basta con comprender conceptos lógicos de procesos, Pareto y gráficos de control. El software estadístico actual realiza los cálculos matemáticos complejos de forma automatizada.
¿DMAIC sirve para diseñar un producto o proceso nuevo desde cero?
No, DMAIC está concebido exclusivamente para diagnosticar y mejorar procesos que ya existen. Para concebir nuevos servicios o productos desde cero se utiliza la metodología DMADV bajo la disciplina Design for Six Sigma (DFSS).
Lean Six Sigma no consiste en saber más herramientas: consiste en tomar mejores decisiones
Al adentrarse por primera vez en esta disciplina, un profesional puede verse tentado a coleccionar nombres técnicos: SIPOC, Pareto, Ishikawa, FMEA, Cpk, ANOVA, DOE, SPC. Aprender herramientas aisladas sin un método es como acumular llaves inglesas sin saber dónde está la avería.
El verdadero poder de Lean Six Sigma consiste en dotarte de una estructura mental rigurosa: ¿Cuál es el problema? ¿Qué dicen los datos objetivos? ¿Cuál es la causa demostrable? ¿Qué cambio funciona? ¿Cómo garantizamos que perdure? Transforma problemas caóticos en preguntas ordenadas que se responden con evidencia empírica.
Si deseas formarte de manera profesional y preparar las acreditaciones oficiales más demandadas del mercado, explora nuestra oferta formativa destacada en la academia:
Accede al Curso Completo de Lean Six Sigma – Prepara 4 Certificaciones, dentro de nuestra sección oficial de Certificaciones de Achirou. Un programa exhaustivo con casos reales de empresa, preparación para exámenes oficiales y metodología práctica de proyectos.
Domina Lean Six Sigma y prepara tus certificaciones
Una formación directamente alineada con DMAIC, Lean, Six Sigma y la preparación de certificaciones para convertir esta guía en práctica estructurada.
Curso Completo de Lean Six Sigma - Prepara 4 Certificaciones
Domina DMAIC, herramientas estadísticas y metodologías Lean para superar las certificaciones oficiales.
Ver curso